Что такое штамп для высечки? Как обеспечивается его точность?
2026-10-13
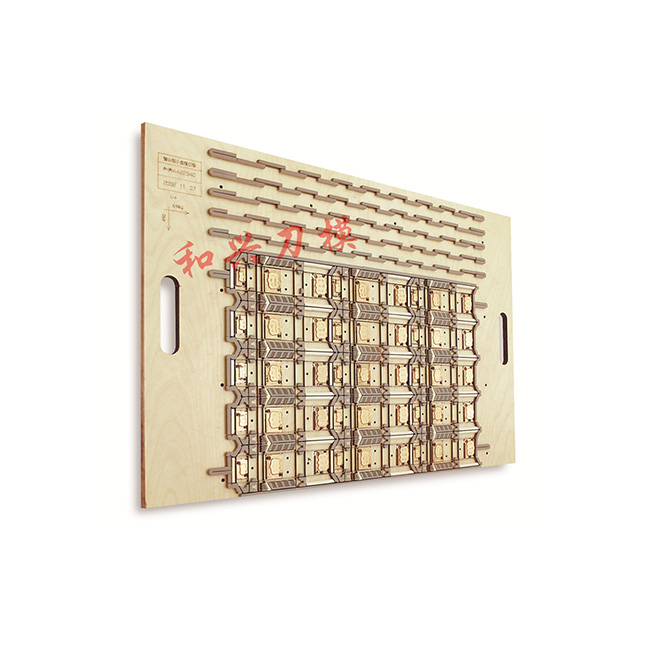
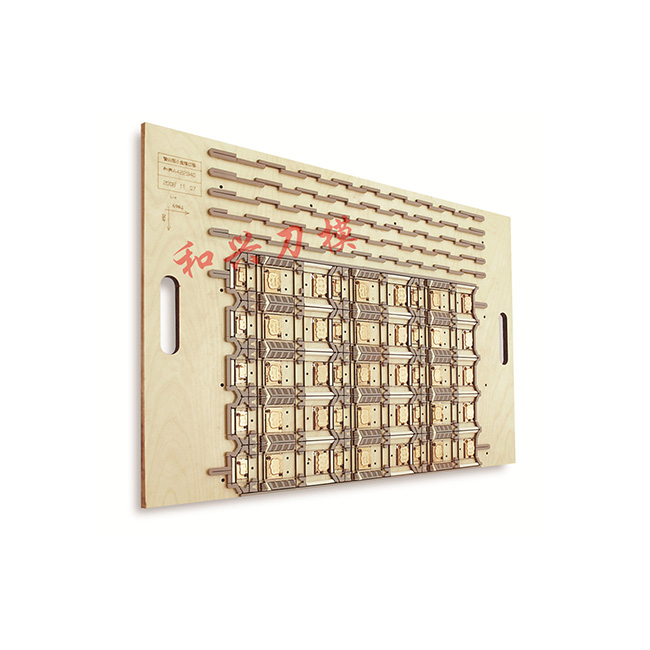
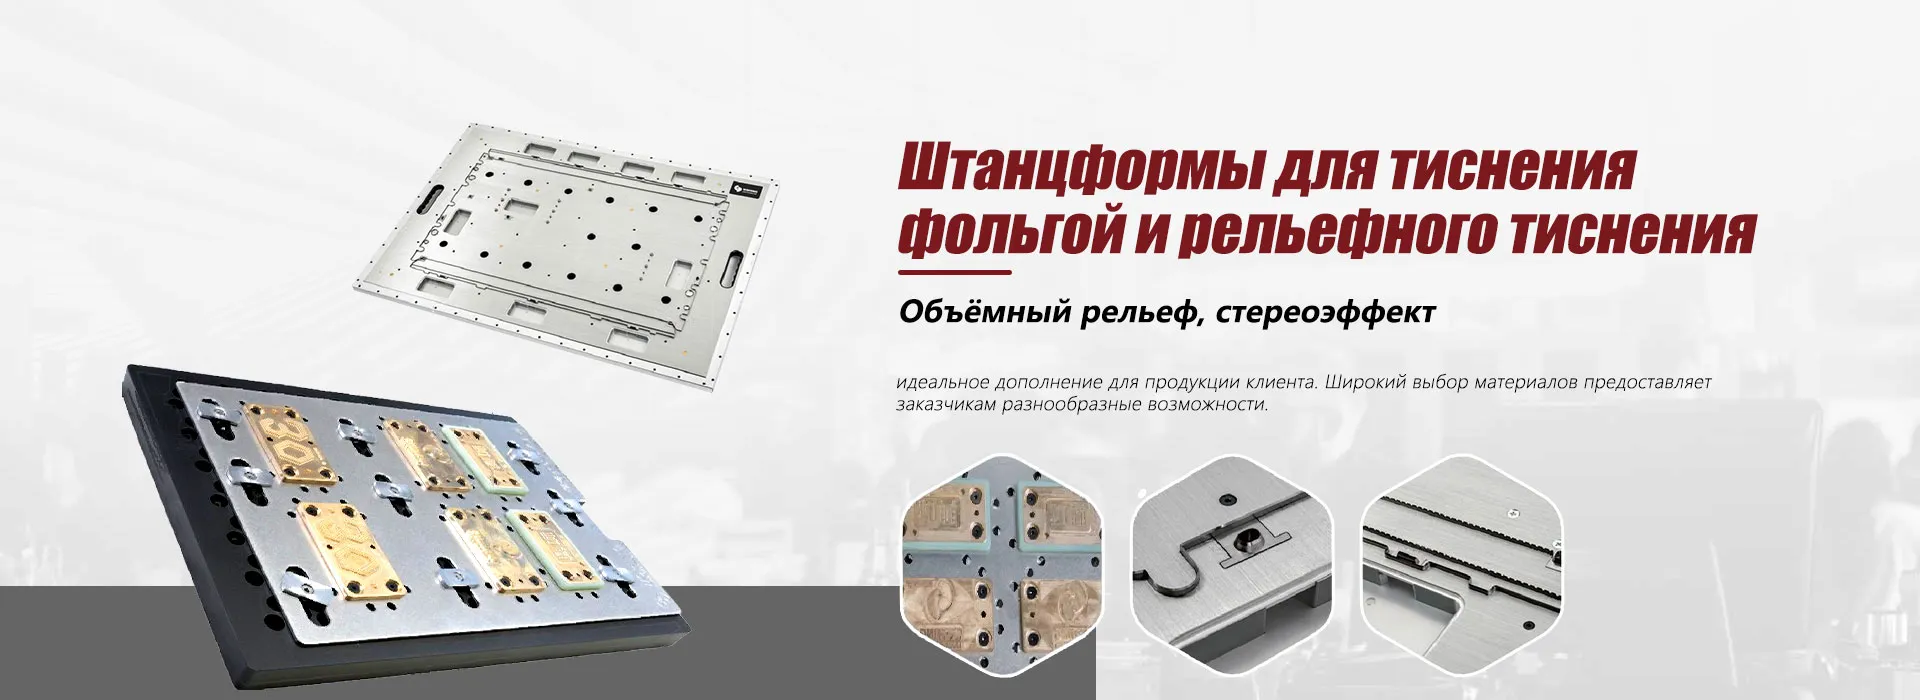
Штамп для высечки — это оснастка, используемая в упаковочной и полиграфической промышленности для процесса вырубки, основной функцией которой является выполнение резки и биговки заданной формы на картоне, гофрокартоне, листовом пластике и других материалах. Полноценный штамп обычно состоит из трех частей: основания, режущих линеек и биговальных линеек, а его точность напрямую определяет качество формовки и размерную стабильность готовой упаковки. Для складных коробок, карт, бирок и других изделий, требующих массового производства, стабильность штампа влияет на коэффициент использования всей производственной линии.
I. Материалы основания штампа и критерии их выбора
В качестве основания для штамп-форм обычно используется многослойная фанера. В Китае наиболее распространены листы толщиной 18 мм и 15 мм, состоящие из 11–13 слоев, преимущественно из березы или бука. При выборе материала основное внимание уделяется трем показателям: плотности, влажности и плоскостности поверхности. Высокая плотность древесины обеспечивает гладкость кромок при лазерной резке и надежную фиксацию ножей без риска их смещения. Согласно отраслевым стандартам, влажность плиты должна составлять 8–12%; выход за эти пределы при изменении температуры и влажности может привести к короблению и деформации, что влечет за собой неравномерное давление при высечке.
II. Как лазерная обработка обеспечивает точность штамповочных форм
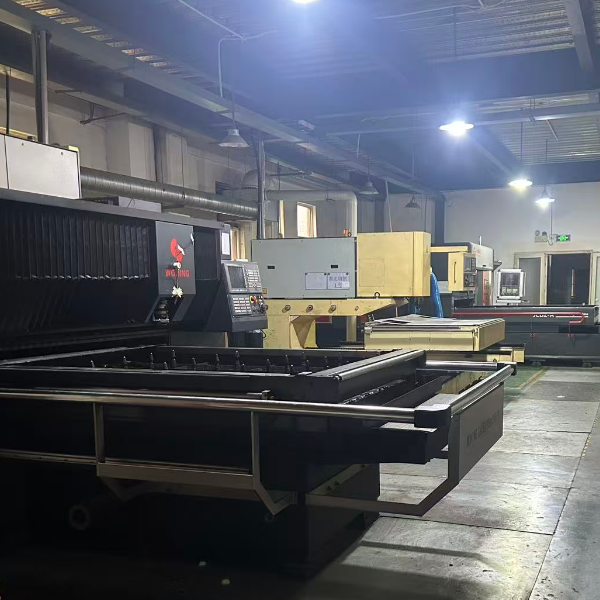
Способы изготовления пазов для установки ножей в штамп-формах эволюционировали от ручного выпиливания и электроэрозионной резки до лазерной резки. Лазерная резка использует сфокусированный луч для термической абляции материала, что позволяет стабильно контролировать ширину пропила в диапазоне 0,3–0,8 мм, обеспечивая точное соответствие толщине ножа. Например, для ножа толщиной 1,05 мм в лазерной программе обычно устанавливается компенсация пропила около 1,10 мм, что гарантирует свободную установку лезвия и предотвращает его смещение во время работы из-за чрезмерного зазора.
Преимущества лазерной резки в основном проявляются в трех аспектах:
Перпендикулярность реза: на траекторию луча не воздействуют механические нагрузки, поэтому поверхность реза перпендикулярна плоскости листа, что позволяет избежать скосов, характерных для традиционной распиловки.
Точность воспроизведения графики: благодаря управлению данными CAD, погрешность позиционирования графики на всей плате может контролироваться в пределах ±0,05 мм, что крайне выгодно для обеспечения единообразия шага в мультиплатах.
Возможность обработки сложных контуров: лазер позволяет вырезать внутренние углы с минимальным радиусом R всего 0,5 мм, что соответствует требованиям к штампам для сложных фигурных коробок.
III. Логика соответствия установки ножей и биговальных линеек
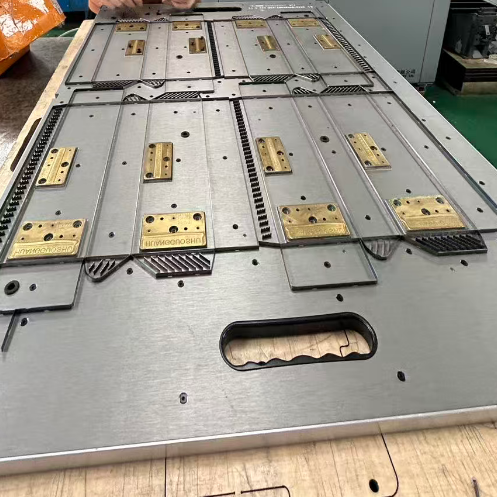
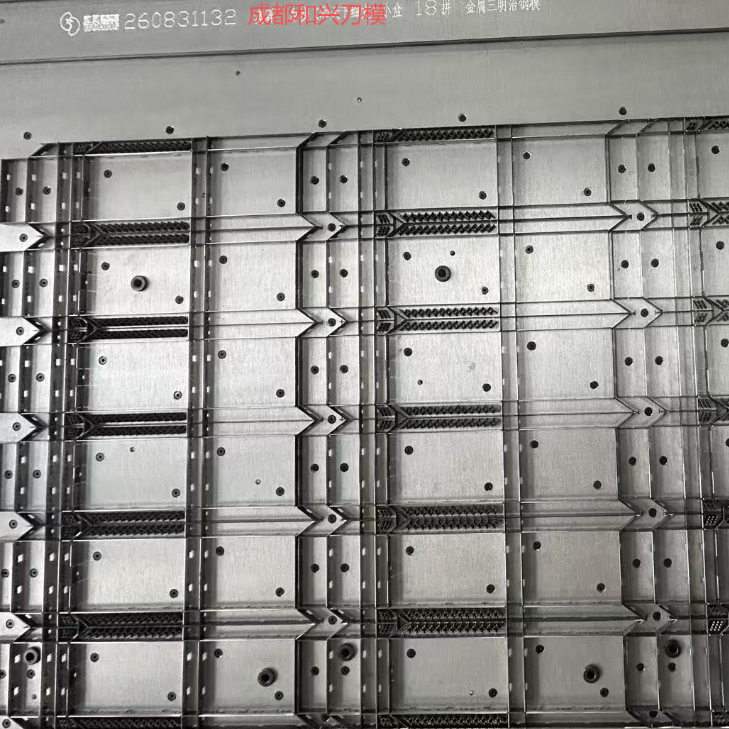
После завершения лазерной резки начинается процесс установки ножей и биговальных линеек. Режущие линейки сгибаются и обрезаются в соответствии с чертежом изделия, а затем сегмент за сегментом вставляются в прорези. Фиксация линеек в плите осуществляется за счет естественной силы зажима в прорезях, а в местах соединений используются «мостики» для сохранения целостности материала и поддержания структурной прочности. Проектирование количества и расположения мостиков — это задача, требующая опыта: слишком малое их количество снижает прочность, а избыточное — затрудняет удаление облоя.
Назначение биговальной линейки заключается в создании на картоне линий для сгиба, при этом ее ширина и высота должны соответствовать толщине материала. Для картона толщиной 0,3–0,5 мм обычно выбирается биговальная линейка шириной 0,7–0,8 мм; если толщина картона превышает 0,8 мм, ширину линейки необходимо пропорционально увеличить. Также нельзя игнорировать подбор контрматрицы: теоретическая ширина паза матрицы рассчитывается как толщина картона, умноженная на два, плюс толщина биговальной линейки, однако фактические параметры требуют небольшой корректировки в зависимости от жесткости картона.
IV. Ключевые факторы, влияющие на срок службы штампа для высечки
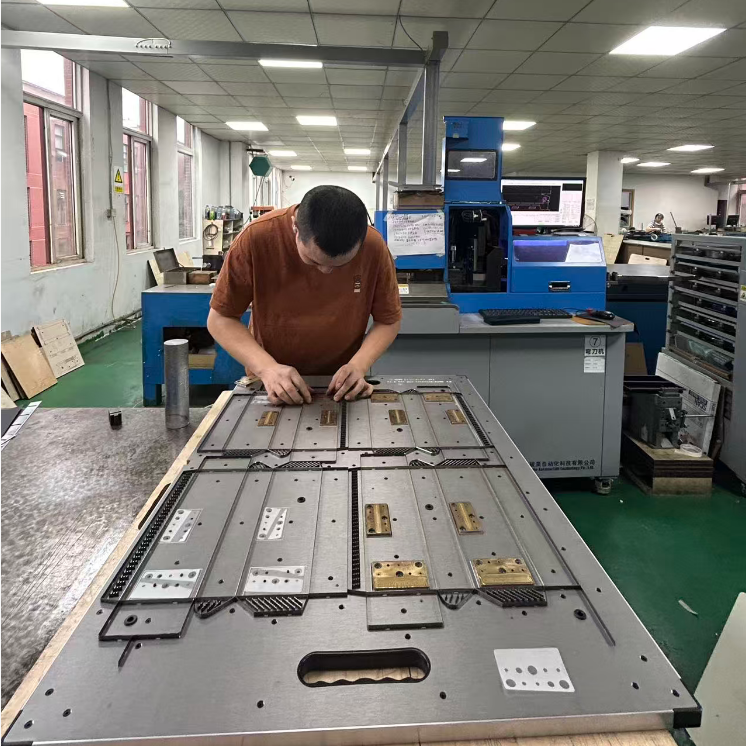
Штамповочные формы при нормальных условиях эксплуатации способны выдерживать сотни тысяч циклов вырубки, однако их фактический срок службы зависит от множества факторов. Наполнители в составе бумаги (такие как карбонат кальция или каолин) ускоряют износ режущей кромки; чрезмерное давление при вырубке также приводит к преждевременному затуплению ножей или усталости материала плиты. Регулярная проверка остроты лезвий и плоскостности формы является важной процедурой технического обслуживания для поддержания точности вырубки.
Для сценариев производства с непрерывными длинными тиражами некоторые предприятия выбирают конструкцию со сменными вставками в критических точках, что позволяет заменять их отдельно при локальном износе, тем самым продлевая срок службы всей вырубной плиты. Такая конструкция широко применяется в сферах с большими объемами производства, таких как изготовление упаковки для табачных изделий и фармацевтики.
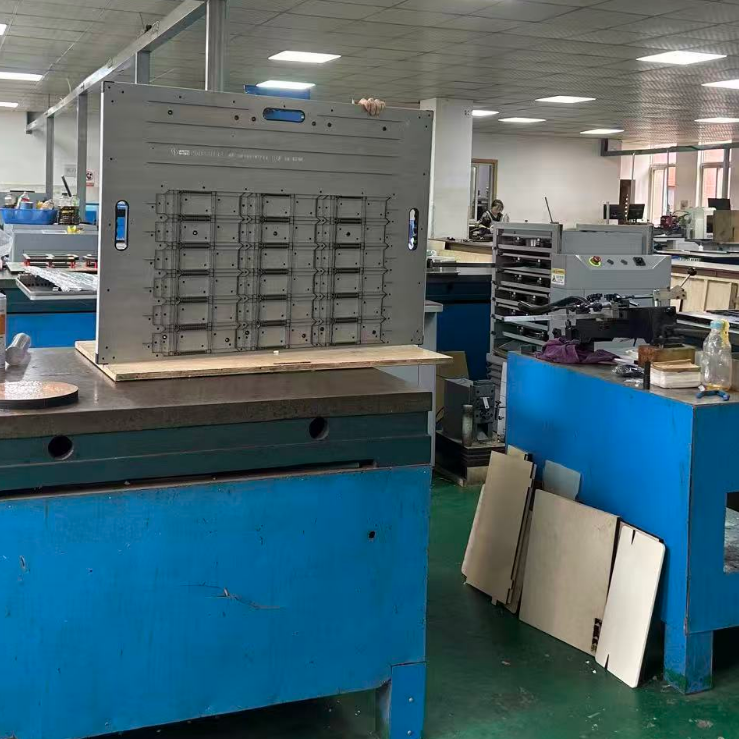
Компания ООО Чэнду Хэсин Лазерные Высечные Штампы использует оборудование для лазерной резки и многоуровневые процессы контроля качества при производстве штамп-форм. Внутренние стандарты приемки установлены для всех этапов — от проверки влажности плит до выборочного контроля ширины пропила, что обеспечивает прослеживаемость данных о точности каждой готовой формы. При необходимости заказа индивидуальных штамп-форм можно проконсультироваться с профессиональным поставщиком услуг для получения рекомендаций по выбору материалов с учетом конкретного типа картона и конструкции коробки.